
Stickstoffspülung und Durchflussregelung für Versorgungsmedien bei Halbleiteranlagen

Stickstoffspülung und Versorgungsstrom an einer Halbleiteranlage
Bei einer Halbleiterprozess- oder Abscheidungsanlage liegen die Positionen für die Stickstoffspülung und die Versorgungsleitungen außerhalb des Rezepts, sodass sie selten so genau unter die Lupe genommen werden wie die qualifizierten Gasanschlüsse. Die Positionen, die zum Spülen, Schützen, Kühlen und Fördern dienen, erscheinen auf keiner Liste qualifizierter Teile, weshalb die Entscheidung, womit sie bestückt werden, der technischen Abteilung des Anlagenherstellers obliegt. Auf einer Schaltplanzeichnung sehen sie austauschbar aus, sind es aber nicht: Ihr Durchflussbereich reicht von einigen SCCM bis zu tausend SLPM, und bei einigen ist ein gehaltener Druck statt eines Durchflusses erforderlich.
Die Barriere versagt nicht sofort, wenn einer dieser Punkte falsch ist. Das zeigt sich erst später – in den Ausbeutedaten eines anderen, in einer Fertigungsanlage, die der Gerätehersteller nicht besucht. Da eine Spül- oder Versorgungsposition vom Hersteller und nicht über die qualifizierte Teileliste einer Fabrik festgelegt wird, gilt für sie keine Wafer-Prozessqualifizierung – selbst bei einer Anlage, auf der Produktionswafer bearbeitet werden. Diese Lücke hat zwei Seiten: Einerseits macht sie die Position für eine Standard-Instrumentenreihe zugänglich, andererseits bedeutet sie, dass hinter der Auswahl keine Qualifizierungsprüfung steht. Bei einer Position, die anschließend an eine Fabrik geliefert wird, die der Hersteller nicht erneut besuchen kann, ist die vom Hersteller verfasste Spezifikation die einzige Absicherung für diese Wahl.
Herausforderung
Aufrechterhaltung einer Spülbarriere an einer Position für Nicht-Rezepturgase
Warum der Spülstrom die Grenze bestimmt und nicht die Rohrleitung
Eine Spülposition ohne Rezeptur ist eine Barriere, keine Dosierung. Der Aufbau sieht überall weitgehend gleich aus: Stickstoff aus dem Vorratsbehälter, Isolierung und Filterung am Gaspanel, ein Regler, ein Durchflussregelelement, dann das unter Inertgas gehaltene Modul mit einer Entlüftung am anderen Ende. Das Eindringen von Gas wirkt kontinuierlich dagegen – durch Rückdiffusion an Öffnungen, Permeation, Ausgasung und kleine Undichtigkeiten. Das Durchflussregelelement ist das einzige Bauteil, das der Gerätehersteller frei wählen kann, und es entscheidet darüber, ob die Barriere ein Wert ist, den das Gerät kennt, oder eine Ventilstellung, die jemand bei der Installation eingestellt hat.
Was dieser Durchfluss bewirkt, lässt sich auf zwei Zusammenhänge zurückführen, die beide von einem hinreichend gut durchmischten Volumen ausgehen: Wie schnell erreicht die Barriere ihr Ziel, und wie gut hält sie sich danach dort?.
Der Weg dorthin führt über die Verdünnung. Das Volumen muss mehrmals durchströmt werden, und die Anzahl der Durchspülungen richtet sich danach, um wie viel sich der Reinheitsgrad verändern muss: Um einen Raum von Luft mit einem Sauerstoffgehalt von 20,9 Prozent (209.000 ppm) auf beispielsweise 100 ppm zu bringen, muss der Sauerstoff etwa um das 2.090-Fache verdünnt werden, und die dafür erforderlichen Austauschvorgänge entsprechen dem natürlichen Logarithmus dieses Verhältnisses: ln(2090) ≈ 7,6. Die Zeit richtet sich dann nach dem Durchfluss, da ein Austausch dem Modulvolumen geteilt durch den Durchfluss entspricht und für die Reinigung 7,6 davon benötigt werden. Bei 500 SLPM durchläuft ein 200-Liter-Modul den Durchfluss einmal alle 200 ÷ 500 = 0,4 Minuten, sodass 7,6 Austauschvorgänge 7,6 × 0,4 ≈ 3 Minuten dauern. Bei 150 SLPM dauert jeder Austausch 200 ÷ 150 ≈ 1,3 Minuten, sodass sich derselbe Spülvorgang auf 7,6 × 1,3 ≈ 10 Minuten ausdehnt.
Die andere Hälfte besteht darin, diesen Wert aufrechtzuerhalten. Sobald die Kammer den Sollwert erreicht hat, dringt weiterhin Verunreinigung ein und wird durch die Spülung wieder herausgespült; das Niveau, auf dem sich die Barriere einpendelt, ist der Punkt, an dem sich diese beiden Kräfte ausgleichen: in erster Näherung entspricht dies der Eintrittsrate geteilt durch den Spülstrom. Selbst wenn man die Kontaminationsrate als konstant betrachtet, ergibt sich bei demselben Rückgang von 500 auf 150 SLPM, der den Spülvorgang in die Länge gezogen hat, ein Faktor von 500 ÷ 150 ≈ 3,3, sodass sich der Kontaminationspegel im Gehäuse auf etwa das Dreifache der Kontaminationsmenge einpendelt, für die es ausgelegt ist. In der Praxis ist es noch schlimmer, da die Durchströmungsspülung den Druck im Gehäuse etwas über dem Umgebungsdruck hält und dieser leichte Überdruck verhindert, dass Raumluft zurückdiffundiert und an den Öffnungen eindringt. Ein geringerer Durchfluss bedeutet weniger Überdruck, sodass der Schmutzgehalt steigt, während die Reinigungsleistung gleichzeitig sinkt. Eine Barriere kann in beiden Bereichen gleichzeitig an Wirksamkeit verlieren: Sie erreicht den Sollwert langsamer und ist schmutziger, sobald sie ihn erreicht hat.
Was eine versehentliche Bereinigung kostet und wo sie sich bemerkbar macht
Keine der Ursachen, die zu einer Schwächung der Spülung führen, macht sich bemerkbar. Ein Filter oder eine Leitung verstopft teilweise. Der Versorgungsdruck sinkt, wenn ein benachbartes Werkzeug Luft entnimmt. Ein Nadelventil wird während des Betriebs versehentlich angestoßen. Ein Regler weist eine Leckage auf. In jedem Fall fließt die Luft weiter, die Rohrleitungen sehen unverändert aus, und gemäß der obigen Berechnung erreicht das Volumen entweder sein Ziel weit später als vorgesehen oder verbleibt in einem verschmutzteren Gleichgewichtszustand als vorgesehen.
Wo sich das zeigt, ist der kostspielige Teil – und selten am Ventil selbst. Es zeigt sich als Feuchtigkeits- oder Oxidationsabweichung an freiliegendem Kupfer, als Anzeichen für molekulare Verunreinigungen aus der Luft (AMC), als Partikelzahl auf der Rückseite oder als Durchsatzverlust, während ein Modul auf einen Sauerstoff-Sollwert wartet, den es nun nur langsam erreicht. Jedes dieser Probleme löst eine langwierige Untersuchung aus, die in einer Fertigungsanlage stattfindet, die der Gerätehersteller nicht besucht, und an einem Gerät, das der Hersteller nachträglich nicht mehr mit Messinstrumenten ausstatten kann. Die Kosten entstehen selten durch das Gas oder das Messgerät; sie entstehen durch die Wochen, die zwischen dem Start des Spülvorgangs und dem Zeitpunkt vergehen, an dem jemand die beiden miteinander in Verbindung bringt. Hinzu kommen versteckte Kosten: Ein Nadelventil, das aus Sicherheitsgründen großzügig geöffnet wurde, verbraucht über die gesamte Lebensdauer der Anlage hinweg zu viel Stickstoff.
Geben Sie die Spülzeit in Volumenaustauschzyklen an, nicht in Minuten. Eine Angabe in Minuten gilt nur für den Durchfluss, bei dem sie gemessen wurde. Die Anzahl der Austauschzyklen bleibt auch bei einer Änderung des Durchflusses, des Volumens oder des Reinheitsziels erhalten und macht die Durchflussabhängigkeit für denjenigen deutlich, der die Leitung dimensioniert.
Optionen
Zuordnung jeder Nicht-Rezeptposition zu einer Instrumentenklasse
Die unten aufgeführten Positionen kommen bei Prozess- und Beschichtungsanlagen sowie bei den Versorgungsanschlüssen von Inspektionsanlagen immer wieder vor. Jede Position ist klein und wird in der Regel separat spezifiziert, weshalb eine Anlage letztendlich mehrere Teilenummern aufweist, die sich hinsichtlich Durchfluss und Druck unterschiedlich verhalten. Betrachtet man sie im Zusammenhang, wird deutlich, wo eine Produktfamilie den gesamten Bereich abdeckt und wo eine Position eher für den Druck als für den Durchfluss ausgelegt ist.
| Position | Was die Spezifikation als Bezeichnung verwendet | Typische Aufgabe | Was das Tool wissen muss | Instrumentenklasse |
|---|---|---|---|---|
| Spülung von Geräten und Modulen mit N₂Am häufigsten | Ein angehaltener Fluss | 200 bis 1.000 SLPM, kontinuierlich, Versorgung bis 250 PSIG | Die Barriere fließt – mit welcher Geschwindigkeit und wann fließt sie nicht? | Durchflussregler |
| Auslass des Werkzeuggasfeldes | Ein gemessener Durchfluss | In der Regel Hunderte von SLPM | Was verlässt tatsächlich die werkzeugeigene Gasleiste pro Bein? | Durchflussmesser |
| Gegendruck auf der Rückseite des Wafers | Ein konstanter Druck | Torr-Region, in einem kleinen geschlossenen Volumen | Der Druck wird aufrechterhalten – unter welchen Bedingungen? | Zweiventil-Druckregler |
| Kühlgas für den Spannfutter | Ein angehaltener Fluss | Niedrige SLPM; üblicherweise Helium | Bei dem angegebenen Gas liegt ein Durchfluss vor | Durchflussregler |
| Durchfluss von Trägermedium, Sprudler und Heizelement | Ein angehaltener Fluss | Einzelne bis zu Dutzende von SLPM | Der Durchfluss ist vorhanden und von Gerät zu Gerät reproduzierbar | Durchflussregler |
| Messung des N2-Wertes | Ein gemessener Durchfluss | Niedrige SLPM | Es liegt Durchfluss vor; das Ventil ist an anderer Stelle eingestellt | Durchflussmesser |
| Ladeanschluss und Vorentlüftung | Ein angehaltener Fluss | Im Aufbau begriffene Märkte, geringe Stückzahlen, kostensensitiv | Der Fluss ist vorhanden | Kompakter Regler, noch in der Testphase und nicht in Serienproduktion |
Die Entscheidung für eine Klasse hat Vorrang vor Reichweite, Passform oder Bus: Bei einigen dieser Positionen handelt es sich um Positionen, bei denen Druck ausgeübt wird, und wenn man das verwechselt, ist das ein kostspieliger Fehler. Ansonsten fordert jede Zeile dasselbe vom Instrument ab, weshalb eine einheitliche Produktfamilie über alle Positionen eines Werkzeugs hinweg eine echte Option und nicht nur eine Annehmlichkeit ist.
Hier kommt es ebenso sehr auf den Messwert wie auf die Steuerung an. Ein niedriger Messwert bei unverändertem Versorgungsdruck deutet auf ein Drosselungsproblem hin; derselbe Messwert bei gesunkenem Versorgungsdruck deutet auf ein Versorgungsproblem hin. Durch die gemeinsame Anzeige von Massenstrom, Absolutdruck und Temperatur lassen sich diese Größen voneinander unterscheiden, ohne dass ein zweiter Eingriff in ein überfülltes Schaltfeld erforderlich ist.
Auswahl
Zusammenführung der Positionen auf einer Messplattform
Jede Zeile in der Tabelle bezieht sich auf denselben Vorgang. Die teilweise Verstopfung, die nachlassende Zufuhr, das angestoßene Ventil und der sich verschiebende Regler beeinflussen alle den Durchfluss, ohne die Rohrleitungen zu verändern. Wo an der betreffenden Stelle keine Messung der Variablen erfolgt, von der die Schwelle abhängt, entstehen Fehlerquellen. Misst man sie und schließt einen Regelkreis darum, werden dieselben Ereignisse zu Störungen, die die Position im Rahmen der Befugnisse des Ventils zurückweist und meldet, wenn dies nicht möglich ist. Die Barriere ist nicht mehr eine Ventilposition, die bei der Installation korrekt war, sondern wird zu einem Wert, den das Tool speichert und kennzeichnen kann.
Wo sich die Messung des Spülgasstroms im Gasschaltkasten befindet
Das Gerät ist der Absperrung, Filterung und Regelung des Schaltfelds nachgeschaltet und dem Modul, das es schützt, vorgeschaltet. Die vorgeschaltete Regelung hält den Durchfluss innerhalb des Betriebsbereichs des Geräts; die Filterung hält Verunreinigungen aus dem Schaltfeld vom Präzisionsdurchflussweg fern. An der Schalttafel selbst ändert sich nichts. Was sich ändert, ist das, was die Position verlässt, denn der gelieferte Durchfluss und die Bedingungen, unter denen er geliefert wurde, erreichen nun die Steuerung des Geräts über den Bus, den das Gerät bereits nutzt.
| Fähigkeiten auf Familienebene | Was es bei einer „Non-Recipe-Purge“-Position bewirkt |
|---|---|
| Die Optionen für die volle Leistung reichen von 0,5 SCCM bis 12.000 SLPM | Eine Familie deckt eine Chuck-Leitung mit einer Durchflussrate von einigen SCCM sowie eine Gerätespülung mit 200 bis 1.000 SLPM ab. |
| Massenstrom, Volumenstrom, Absolutdruck und Temperatur werden gemeinsam angegeben | Unterscheidet zwischen einer Änderung der Beschränkung und einer Änderung der Versorgung und protokolliert die Bedingungen, unter denen die Barriere aufrechterhalten wurde. |
| Großer Regelbereich | Eine Konfiguration ermöglicht einen hohen Spülfluss und einen geringeren Haltefluss, ohne dass ein zweites Messgerät erforderlich ist. Als Faustregel für die Dimensionierung gilt: Der Haltefluss sollte über etwa 1 Prozent des gewählten Skalenendwerts liegen, und der Skalenendwert sollte eher auf den Durchflussbereich als auf gelegentliche Spitzenwerte beim Spülen ausgelegt werden. |
Wenn die Position dem Gegendruck auf der Waferrückseite entspricht
Der Zustand der Waferrückseite wird als gehaltener Druck spezifiziert, wobei die Praxis je nach Klemmkraft und Prozess variiert und üblicherweise im Bereich von einstelligen Werten bis zu niedrigen Zehnerwerten in Torr liegt. Die Steuerung des Durchflusses in dieses Volumen sorgt nicht dafür, dass der Druck darin gehalten wird. Ein Druckregler mit zwei Ventilen tut dies hingegen, da er sowohl Gas einleiten als auch ablassen kann und so einen eingestellten Druck in einem geschlossenen oder stichendigen Volumen aufrechterhält, ohne kontinuierlich Gas abzulassen. Legen Sie fest, welche Variable in der Spezifikation an erster Stelle genannt wird, da dies vor allem anderen die Geräteklasse bestimmt.
Es ist jemand anwesend, der den Stand abliest. Wenn der Durchfluss manuell eingestellt werden kann und von jemandem abgelesen wird, sind ein Nadelventil und ein Durchflussmesser mit variablem Querschnitt die richtige Lösung – und das war schon immer so. Das Argument für ein Messgerät beruht darauf, dass die Stelle über Jahre hinweg unbeaufsichtigt bleibt, nicht darauf, dass das Rotameter ungenau ist.
Der Durchfluss ist für die gesamte Lebensdauer des Werkzeugs fest vorgegeben. Wenn sich der Durchfluss nicht ändert und die Zufuhr streng geregelt wird, ist eine feste Blende kostengünstiger, verbraucht keinen Strom und enthält keine Teile, die sich verschieben könnten. Da sie keine Rückmeldung gibt, steht bei dieser Wahl eine geringere Kostenbelastung dem Verzicht auf eine Positionsrückmeldung gegenüber.
Die Position ist in der Liste der zugelassenen Teile aufgeführt oder wird in der Rezeptur angegeben. Ein Gasmessstab gilt als Einheit; ein Austausch des Messgeräts erfordert daher eine erneute Qualifizierung. Verwenden Sie den Prozess „MFC“ für die Qualifizierungsbezeichnungen; dies würde den Rahmen dieses Dokuments sprengen.
In der Stellenausschreibung werden Materialien von extrem hoher Reinheit genannt. Wenn eine hochmoderne Halbleiterfabrik einen Standard für medienberührte Materialien festgelegt hat, der elektropolierte Oberflächen und Vollmetalldichtungen vorschreibt, erfüllt ein handelsübliches Messgerät diese Anforderungen nicht. Die sauerstoffgereinigte Vorbereitung und die korrosionsbeständige Bauweise von Alicat stellen einen Reinigungsprozess und eine Materialoption dar; beides ist keine Reinheitszertifizierung und sollte einer Fabrik auch nicht als solche dargestellt werden.
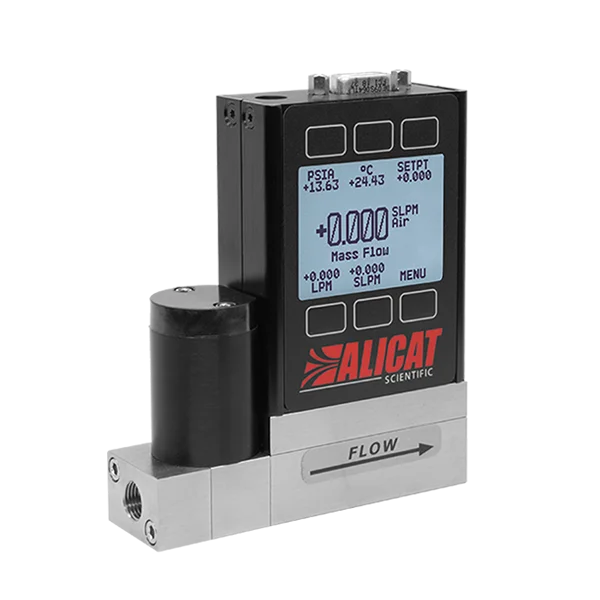
Massendurchflussregler der MC-Serie
Aufgaben im Zusammenhang mit Anlagen, Modulen, Gasverteilerschränken und Spülvorgängen an Trägern
Laminare Differenzdruck-Durchflussregler für Anwendungen, bei denen eine Inertgasbarriere aufrechterhalten, ein Spannfutter gekühlt oder ein Betriebsgas zugeführt wird. Die Spülung von Anlagen und Schalttafeln dieser Klasse erfolgt in der Regel kontinuierlich mit einem Durchfluss von 200 bis 1.000 SLPM.
- 98 bis 130 vorinstallierte Gaskalibrierungen (Gas Select); Wechsel des aktiven Gases ohne Neukalibrierung
- Die Genauigkeit ist messbereichsabhängig: ±0,61 TP4T des Messwerts oder ±0,11 TP4T des Skalenendwerts (je nachdem, welcher Wert größer ist) in den mittleren Durchflussbereichen, sowie ±0,81 TP4T des Messwerts bei ±0,21 TP4T des Skalenendwerts in den niedrigen und hohen Durchflussbereichen, zu denen auch der Spülbereich im Bereich von Hunderten von SLPM gehört; für jeden Bereich wird eine Option mit höherer Genauigkeit angeboten
- Wiederholgenauigkeit des Durchflusses ±(0,11 TP4T des Messwerts + 0,021 TP4T des Skalenendwerts) im mittleren Durchflussbereich und ±(0,21 TP4T des Messwerts + 0,021 TP4T des Skalenendwerts) im niedrigen und hohen Durchflussbereich, sodass sich jede Einheit einer Konfiguration gleich verhält
- Laminare Differenzdruckmessung mit Temperatur- und Druckkorrektur, werkseitig auf Luft kalibriert und anhand der integrierten Realgas-Eigenschaftsmodelle auf das Arbeitsgas umgerechnet
- Variante mit hohem Durchfluss und geringem Druckverlust für den Dauerbetrieb und die Spülung von Anlagen und Schalttafeln
- Analoge, serielle (RS-232 oder RS-485, mit dem nativen ASCII-Protokoll von Alicat oder Modbus RTU) sowie industrielle Netzwerkoptionen wie EtherCAT und EtherNet/IP; Prozessanschlüsse mit Kompressions- oder Metall-Flanschdichtung
- Zu jedem Gerät gehört ein NIST-rückführbares Kalibrierungszertifikat, das auf Bestellung angefertigt wird; die aktuelle Lieferzeit wird im Angebot bestätigt
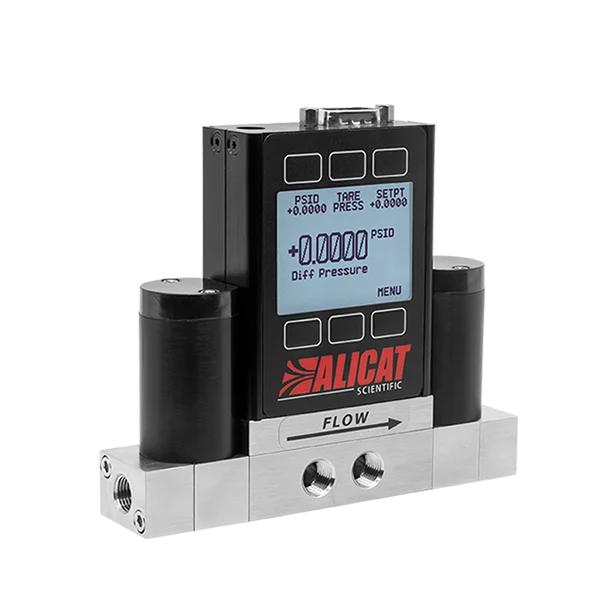
Druckregler der PCD-Serie
Gegendruck auf der Waferrückseite und kleine geschlossene Volumina
Für Positionen, die nicht in der Rezeptur aufgeführt sind und deren Spezifikation einen Druck anstelle eines Durchflusses angibt.
- Regelt den Absolut-, Manometer- oder Differenzdruck mit Absolutdruckbereichen im Torr-Bereich für den Einsatz auf der Rückseite und in geschlossenen Räumen
- Doppelventile dienen zum Befüllen und Entlüften und halten einen festgelegten Druck in einem geschlossenen oder in sich geschlossenen Raum aufrecht, ohne dass eine kontinuierliche Entlüftung stattfindet.
- Stabile Regelung über einen großen Regelbereich, Einhaltung niedriger Sollwerte ohne ein zweites Messgerät
- Der Druck, der dem Werkzeug gemeldet wurde, sowie die Bedingungen, unter denen es gehalten wurde
- Analoge, serielle (RS-232 oder RS-485, mit dem nativen ASCII-Protokoll von Alicat oder Modbus RTU) sowie industrielle Netzwerkoptionen wie EtherCAT und EtherNet/IP
- NIST-rückführbares Kalibrierzertifikat für jedes Gerät
Verwandte Familien: die Massendurchflussmesser der M-Serie wo an der Position lediglich der Durchfluss gemessen werden muss, wie beispielsweise am Auslass einer Gasverteilerplatte oder an einer Stickstoffleitung für einen Spannfutter; Regler für den Vakuumbetrieb, bei denen eine Position unter atmosphärischem Druck betrieben wird; sowie die kompakte IMC-Serie, die derzeit für die einfachsten Lade- und Front-End-Positionen getestet wird, anstatt im Rahmen eines Serienprogramms ausgeliefert zu werden. Sprechen Sie mit einem Ingenieur um die Passform zu überprüfen und eine Konfiguration auszuwählen.
Wählen Sie das passende Gerät für Ihre Spülstellen aus.
Bitte senden Sie uns die Positionsliste: Gas, Durchfluss- oder Druckbereich, Versorgungsdruck am Schaltkasten, Armatur, Stecker sowie den Bus, über den das Gerät betrieben wird. Als Ergebnis erhalten Sie eine Empfehlung zur Produktfamilie und Konfiguration für jede Position, wobei eine Konfiguration unter Umständen mehrere Positionen abdecken kann.
Ergebnisse
Was sich durch die Ausübung dieser Ämter ändert
Durch Messung und Steuerung ist eine Spülposition nicht mehr nur eine Einstellung, auf die man seit der Installation vertraut; es handelt sich um einen Wert, den das Gerät hält, protokolliert und kennzeichnen kann. Dieselben Fehler treten nicht mehr erst dann zutage, wenn sie sich als Ertragsschwankung bei jemand anderem bemerkbar machen; sie zeigen sich bereits an der Position selbst – als veränderter Durchfluss und ausgelöster Alarm –, bevor das Modul, das sie schützen, beeinträchtigt wird. Durch die gemeinsame Erfassung von Massendurchfluss, Absolutdruck und Temperatur kann das Gerät anhand seiner eigenen Protokolle – und nicht erst bei einem Serviceeinsatz – eine Verengung von einem Versorgungsproblem unterscheiden.
Indem man die Positionen gemeinsam betrachtet, anstatt jeweils nur eine Teilenummer, kann eine einzige Baureihe eine Spannfutterleitung mit einem Durchfluss von einigen SCCM und eine Gerätespülung mit einem Durchfluss von tausend SLPM abdecken. Und eine gemessene Spülung kann genau auf den Bedarf abgestimmt werden: Die laufenden Stickstoffkosten eines Ventils, das aus Sicherheitsgründen großzügig geöffnet wird, sind über die gesamte Lebensdauer eines Werkzeugs hinweg real und lassen sich erst dann wieder hereinholen, wenn man sieht, wie viel das Ventil tatsächlich verbraucht.
Erzielter Mehrwert
- Eine Hürde, die das Tool überwinden kann – Die Entlüftung wird zu einem gemessenen, protokollierten Wert mit einem Alarmbereich und nicht mehr zu einer Ventilstellung, die seit der Installation als korrekt angenommen wird.
- Einschränkung unabhängig vom Angebot – Durch die Anbindung von Massendurchfluss, Absolutdruck und Temperatur an denselben Bus lässt sich ein Verstopfungsfilter von einer schwankenden Versorgung trennen, ohne dass eine zweite Durchführung durch die Schalttafel erforderlich ist.
- Eine Familie über alle Positionen hinweg – Mit Messbereichen von 0,5 SCCM bis 12.000 SLPM deckt eine einzige Gerätefamilie den Bedarf an Spülungen für Spannfutter, Träger, Schalttafeln und Anlagen ab.
- Die richtige Stickstoffmenge – Eine dosierte Spülung kann genau auf den Bedarf der Barriere abgestimmt werden, wodurch die Kosten für das im Ventil verbleibende Gas bei einem zu weit geöffneten Spülventil eingespart werden.
- Durchfluss oder Druck, entsprechend den Spezifikationen – ein Durchflussregler, bei dem die Position einen Durchfluss bezeichnet, ein Druckregler mit zwei Ventilen, bei dem die Position einen Druck bezeichnet, beispielsweise den Druck auf der Rückseite des Wafers.
Hinweise zum Einsatz vor Ort
Technische Überlegungen
- Versorgungsdruck außerhalb des Standardbetriebsbereichs
- Der Standard-Betriebsbereich der MC-Serie liegt bei 11,5 bis 160 PSIA. Der Spülgasdruck an einem Schaltschrank liegt in der Regel deutlich darüber, und bei Spülaufgaben mit hohem Durchfluss sind Einlassdrücke von 250 PSIG gang und gäbe. Entweder wird der Druck vor dem Messgerät heruntergeregelt – was bei den meisten Schalttafeln bereits der Fall ist – oder man wählt die Hochdruckvariante der Baureihe, die bis 320 PSIA betrieben werden kann. Da es sich hierbei um eine Platzierungsentscheidung in der Schalttafelzeichnung handelt, ist es kostengünstiger, diese vor der Auslegung der Schalttafel zu treffen als danach.
- Verfügbarer Druckabfall bei hohem Spülvolumenstrom
- Bei einer Spülleitung mit hohem Durchfluss steht zwischen dem Regler und dem Modul oft nur wenig Druck zur Verfügung, und jedes Durchflusselement verbraucht einen Teil davon. Überprüfen Sie die verfügbare Differenzdruckreserve, bevor Sie den Messbereich festlegen, da sich ein zu geringer Differenzdruck darin äußert, dass das Messgerät den Sollwert am oberen Ende seines Messbereichs nicht erreichen kann. Bei geringer Reserve steht für diesen Fall die Variante mit geringem Druckabfall zur Verfügung. Siehe Was der Druckabfall für die Auswahl der Messgeräte bedeutet.
- Richtlinie für Alarmbereiche während des Ablass- und Haltevorgangs
- Ein einziger Alarmbereich für niedrigen Durchfluss reicht selten für beide Betriebszustände aus. Während des Abspülvorgangs liegt der Durchfluss auf dem vorgegebenen Maximalwert, und ein enger Alarmbereich um diesen Wert herum ist sinnvoll. Während der Haltephase kann der Durchfluss durchaus deutlich niedriger liegen. Entscheiden Sie, ob das Werkzeug einen Spülalarm auslöst oder ihn als Hinweis behandelt und ob ein zu lange andauernder Spülvorgang den nächsten Schritt blockieren soll. Diese Entscheidung liegt bei der Steuerung des Werkzeugs, nicht beim Messgerät.
- Mit Sauerstoff gereinigte Präparate und korrosionsbeständige Werkstoffe
- Beides sind Ausführungsoptionen, die regelmäßig falsch interpretiert werden. Eine mit Sauerstoff gereinigte Ausführung ist ein Reinigungsverfahren, das auf den Durchflussweg angewendet wird. Eine korrosionsbeständige Ausführung ist eine Wahl der mit der Flüssigkeit in Berührung kommenden Werkstoffe. Weder handelt es sich dabei um eine Reinheitszertifizierung, noch macht eine der beiden Ausführungen das Gerät zu einem sauberen oder ultrahochreinen Gerät, und keine der beiden sollte gegenüber einer Fertigungsanlage als solche dargestellt werden.
- Neukalibrierung einer Flotte, die der Hersteller nicht besucht
- Alicat gibt ein jährliches Intervall an. Bei einem Gerätebestand in Fertigungsstätten, die nicht vom Hersteller gewartet werden, sollte dieses Intervall mit der Fertigungsstätte besprochen werden, anstatt es einfach als gegeben hinzunehmen. Entscheiden Sie bereits in der Konstruktionsphase, ob das Spülgerät vor Ort austauschbar ist, zur Wartung zurückgeschickt werden muss oder im Rahmen des werkseigenen Kalibrierungsprogramms der Fabrik gewartet wird, da diese Entscheidung das Layout der Schalttafel und die Ersatzteilliste bestimmt.
Häufig gestellte Fragen
Reicht ein Rotameter für eine Stickstoffspülung aus?
Ein Rotameter ist ausreichend, wenn eine Person vor Ort ist, um den Messwert abzulesen, und der Spülstrom manuell eingestellt werden kann. Bei einem ausgelieferten Gerät ist es jedoch nicht ausreichend, da es keine Informationen an die Steuerung des Geräts weiterleitet und keine Warnung ausgibt, wenn sich der Durchfluss ändert – was ja der eigentliche Fehlerfall bei einer Spülposition ist.
Benötigt ein Massendurchflussregler für Spülgase eine SEMI-Zertifizierung?
Nein. Eine Spül- oder Versorgungsposition, die nicht zu einem Rezept gehört, wird durch die eigene technische Planung des Geräteherstellers und nicht durch die qualifizierte Teileliste einer Fabrik festgelegt; daher unterliegt sie keiner Qualifikationsanforderung für den Waferprozess, selbst bei einem Gerät, das Produktionswafer verarbeitet. SEMI veröffentlicht Leitfäden und Referenzdokumente; es gibt keine Gerätezertifizierung, die ein Spül-MFC durchlaufen muss. Das Gerät selbst erfüllt zwar weiterhin SEMI-Richtlinien wie S2, doch dies liegt in der Verantwortung des Geräteherstellers und ist unabhängig von der Qualifizierung des Geräts für ein Rezept.
Wie viel Stickstoff wird bei einer kontinuierlichen Werkzeugspülung verbraucht?
Es reicht schon aus, dass es sich um laufende Betriebskosten und nicht um einen Rundungsfehler handelt. Die Spülvorgänge an Anlagen und Gasverteilern, die im Bereich von Hunderten von SLPM liegen, laufen während der gesamten Lebensdauer des Geräts ununterbrochen, und ein Ventilsatz mit großzügiger Sicherheitsmarge verursacht über diesen gesamten Zeitraum hinweg überhöhte Kosten. Erst die Positionsmessung ermöglicht die richtige Dimensionierung.
Was ist der Unterschied zwischen einem Dosier-MFC und einem Spül-MFC?
Ein Rezept legt die Dosierung chemischer Stoffe fest, die zu einem Film oder einer Ätzschicht werden und auf einer Liste zugelassener Bauteile aufgeführt sind, sodass sowohl deren Genauigkeit als auch deren Herkunft von der Fertigungsstätte festgelegt werden. Ein Spülgerät sorgt für einen Schutzbarrierestrom, wird vom Gerätehersteller ausgewählt und muss hinsichtlich seiner Stabilität sowie der Möglichkeit, das Vorhandensein der Barriere nachzuweisen, spezifiziert sein.